自动化控制系统赋能提取车间智能化升级——辽宁上药好护士药业集团实践探析
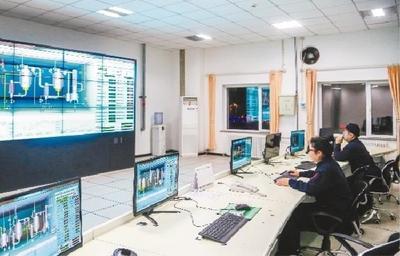
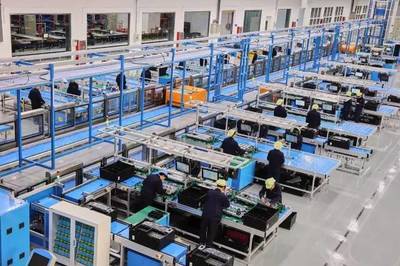
随着医药行业数字化转型的不断深入,自动化控制系统在制药生产中的应用日益广泛。辽宁上药好护士药业(集团)作为一家集中成药、化学药研发、生产、销售于一体的现代化制药企业,近年来积极引入自动化控制系统,推动提取车间向智能化、精准化方向迈进。本文以该集团提取车间自动化控制系统的开发与应用为案例,探讨其技术特点、实施成效及对行业智能制造的启示。
一、项目背景与需求分析
传统的中药提取车间多依赖人工操作,存在工艺参数控制不稳定、批次间差异大、能耗高、生产效率低等问题。辽宁上药好护士药业集团为提升药品质量均一性和生产可控性,决定对提取车间进行自动化控制系统开发。该系统需实现提取、浓缩、醇沉、收膏等工序的全程自动化控制,包括温度、压力、液位、流量、pH值等关键工艺参数的实时采集、监控与调节,同时满足GMP(药品生产质量管理规范)对数据可追溯性的严格要求。
二、自动化控制系统的技术架构与功能
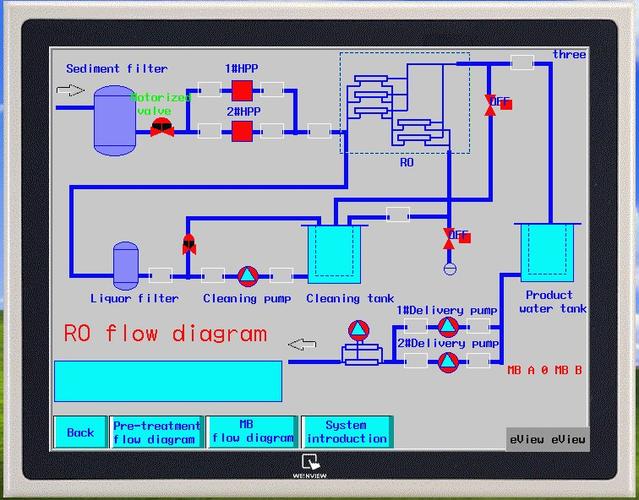
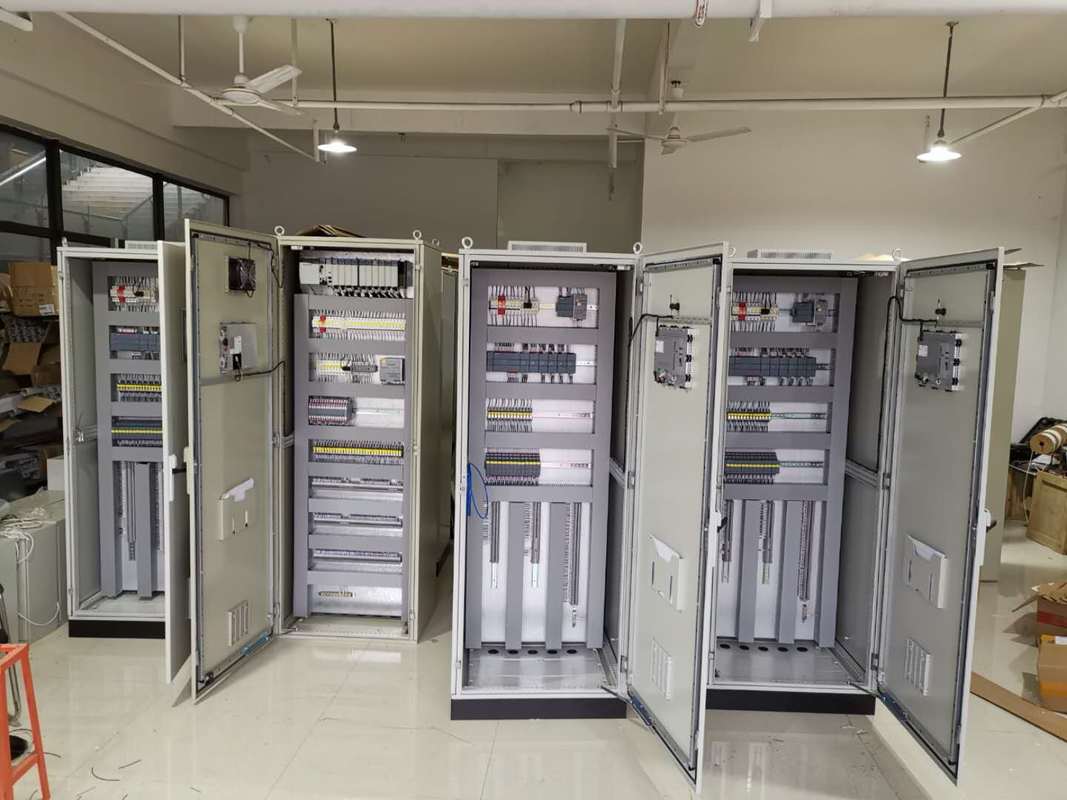
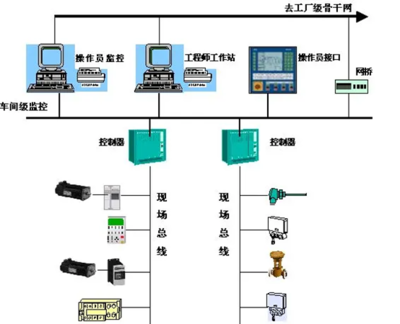
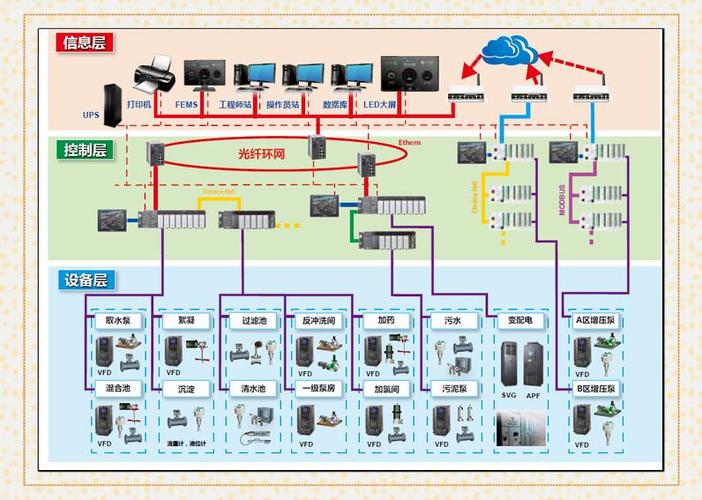
该自动化控制系统采用“PLC+上位机+现场仪表”的三层架构。底层为现场执行层,包括各类传感器、气动阀门、调节阀、变频器等;中间层为可编程逻辑控制器(PLC),负责逻辑运算和闭环控制;上层为上位机监控系统(SCADA),提供图形化人机界面(HMI)。\n\n系统主要功能包括:\n1. 工艺参数自动调节:根据预设工艺曲线,自动控制提取罐温度、蒸汽压力、冷却水流量等,确保工艺重现性。\n2. 批次管理:为每一批次分配唯一编号,自动记录投料、升温、保温、出料等各阶段数据,形成电子批记录。\n3. 报警与联锁:实时监测异常工况,自动触发声光报警或安全联锁停车,防止跑料、干烧等事故。\n4. 能效优化:通过PID算法与变频技术,动态调整泵与风机转速,降低蒸汽和水电消耗。\n5. 数据集成:预留OPC UA、Modbus等接口,可与MES(制造执行系统)和ERP(企业资源计划)对接,实现生产信息全流程追溯。
三、应用成效与实施经验
自系统投运以来,提取车间实现了显著提升:
- 产品质量:批次间含量差异由原来的±8%缩小到±3%以内,有效成分提取率提高5%以上。
- 生产效率:单罐提取周期缩短约15%,操作人员从每班6人减少至3人,且劳动强度大幅降低。
- 能耗物耗:蒸汽消耗降低12%,冷却水循环利用率提升至90%以上。
- 合规水平:电子批记录自动生成,数据完整可靠,顺利通过多次GMP符合性检查。
实施经验表明,自动化控制系统的成功开发需注意以下几点:一是工艺与自控团队紧密配合,先明确工艺控制策略;二是选择高可靠性仪表和执行机构,适应中药提取的粘稠、易起泡等特殊工况;三是加强人员培训,实现运维自主化;四是建立变更控制流程,确保系统迭代不影响药品质量。
四、与展望
辽宁上药好护士药业集团提取车间自动化控制系统的开发,是传统中药制造迈向智能制造的典型实践。该系统不仅提升了生产过程的精准度和稳定性,也为企业积累了宝贵的生产数据资产。随着工业互联网、大数据和人工智能技术的融合,自动化控制系统将进一步向自适应优化、预测性维护和远程运维方向发展,助力制药行业实现高质量、绿色、高效生产。
如若转载,请注明出处:http://www.lovemeiyue.com/product/42.html
更新时间:2026-10-03 11:08:45