基于PLC的自动加料机控制系统设计与实现
摘要:本毕业设计针对传统加料机自动化程度低、劳动强度大、控制精度不足等问题,设计了一套基于可编程逻辑控制器(PLC)的自动加料机控制系统。系统以西门子S7-200 SMART PLC为核心控制器,结合称重传感器、变频器、触摸屏等设备,实现了物料输送、精确称重、自动加料和故障报警等功能。本文详细阐述了系统的总体方案、硬件选型、软件设计及调试过程,并给出了部分电气原理图和梯形图程序。实际运行结果表明,该系统运行稳定、加料精度高、人机交互友好,具有较高的实用价值和推广意义。
关键词:PLC;自动加料机;控制系统;梯形图;组态软件
1 绪论
1.1 课题背景及意义
加料机是化工、冶金、建材、食品等行业中广泛使用的关键设备,用于将原料按一定重量或比例加入反应釜、混合机或输送带。传统加料机多采用继电器-接触器控制,存在接线复杂、故障率高、修改逻辑困难等问题,且加料量往往依靠人工经验或简单计时,精度和效率难以满足现代化生产要求。采用PLC控制可以显著提高系统的可靠性和灵活性,实现精确称重与自动加料,降低工人劳动强度,因此本课题具有重要的工程应用价值。
1.2 国内外研究现状
目前国外在自动加料领域已广泛应用PLC与称重模块集成,部分高端系统采用DCS或工业PC实现多工位协同。国内近年来也涌现出许多基于PLC的加料控制系统,但多集中于大型设备,针对中小型加料机的低成本、高精度方案仍有待完善。本设计旨在开发一套适用于中小型生产线的自动加料机控制系统。
2 系统总体方案设计
2.1 控制要求分析
根据实际工况,系统需实现以下功能:
1)手动/自动模式切换;
2)自动模式下,按下启动按钮后,加料机自动完成“快加料—慢加料—延时—停止”的流程;
3)利用称重传感器实时检测料斗重量,当重量达到设定值时自动切换加料速度或停止加料;
4)具备超重报警、料空报警及急停功能;
5)通过触摸屏设定目标重量、显示实时重量和系统状态。
2.2 系统组成及工作原理
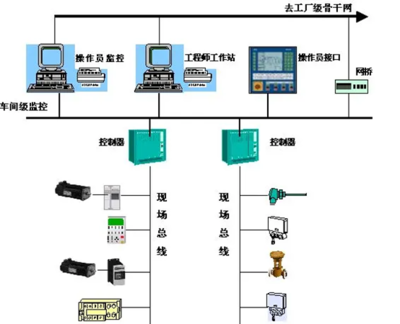
系统主要由PLC、称重传感器、变频器、电机、触摸屏、中间继电器、接触器等组成。基本工作原理:触摸屏设定目标重量并启动系统,PLC读取称重传感器信号,经过A/D转换和滤波处理后,与设定值比较,输出控制信号至变频器,驱动加料电机以高速或低速运行。当重量接近目标值时,PLC控制变频器降速进行慢加料;达到精确值时停止加料,并完成一次循环。
2.3 控制方案选择
经过比较,本设计选用西门子S7-200 SMART CPU SR40作为主控制器,配备模拟量输入模块EM AE04采集称重信号,模拟量输出模块EM AQ02控制变频器频率。人机界面选用西门子Smart 700 IE V3触摸屏。该方案性能稳定、编程方便、成本适中。
3 硬件设计
3.1 PLC选型及I/O分配
根据I/O点数需求,估算输入点约16点,输出点约12点,且需模拟量输入/输出。最终选用CPU SR40(24 DI/16 DO)外加EM AE04(4 AI)和EM AQ02(2 AO)。I/O分配如下:
输入:I0.0启动,I0.1停止,I0.2急停,I0.3手动/自动切换,I0.4料空检测,I0.5称重超限报警等。
输出:Q0.0快加料接触器,Q0.1慢加料接触器,Q0.2料斗振动器,Q0.3报警指示灯,Q0.4系统运行指示等。
模拟量:AIW0接称重传感器变送器,AQW0接变频器频率给定。
3.2 称重传感器及变送器选型
选用悬臂梁式称重传感器,量程0-500kg,输出2mV/V,精度0.05%F.S。配套变送器输出4-20mA标准信号,接入EM AE04模块。
3.3 变频器及电机选型
加料电机为三相异步电动机,功率2.2kW,选用西门子V20变频器,通过模拟量输入接收PLC的0-10V信号实现调速。
3.4 电气原理图设计
包括主电路和控制电路。主电路:三相电源经断路器、接触器分别控制快/慢加料电机,变频器输出连接慢加料电机。控制电路:PLC输出驱动中间继电器,继电器触点控制接触器线圈,并设有急停、热继电器保护。
4 软件设计
4.1 编程环境及程序结构
使用STEP 7-Micro/WIN SMART编程软件,采用模块化设计,包括主程序、子程序(初始化、手动控制、自动控制、称重处理、报警处理)和中断程序。
4.2 自动控制流程
自动模式流程图:启动→快加料→重量≥设定值-粗加提前量→慢加料→重量≥设定值-精加提前量→延时→停止加料→完成。
其中粗加提前量和精加提前量可在触摸屏上设置,以适应不同物料的冲击和落差。
4.3 模拟量处理及PID应用
对称重信号进行平均值滤波,并采用PID控制算法调节加料速度使重量平稳逼近目标值。本设计在实际调试中发现单纯开关量控制即可满足精度要求,故PID作为备用功能。
4.4 人机界面设计
触摸屏画面包括:主监控画面(显示实时重量、目标重量、运行状态)、参数设置画面(目标重量、提前量、延时时间)、手动操作画面、报警记录画面。
5 系统调试与结果分析
5.1 硬件调试
检查接线,校准称重传感器(使用标准砝码),测试变频器与PLC模拟量通道对应关系。
5.2 软件调试
下载程序,先进行手动测试,再切换到自动模式。重点调整加料提前量,最终将加料精度控制在±0.3%以内。
5.3 联机运行
系统连续运行8小时,未出现异常,加料速度可根据物料流动性自动调整,满足设计要求。
6 结论与展望
本设计成功实现了基于PLC的自动加料机控制系统。系统具有以下特点:
1)采用PLC和触摸屏,参数设置灵活,人机界面友好;
2)称重与变频调速结合,加料精度高,适应性好;
3)具备完善的报警和保护功能,安全可靠。
未来可进一步增加远程通信功能,接入工厂MES系统,实现数据追溯和集中管理。
参考文献:
[1] 廖常初. PLC编程及应用[M]. 北京:机械工业出版社,2018.
[2] 西门子(中国)有限公司. S7-200 SMART系统手册[Z].2020.
[3] 王永华. 现代电气控制及PLC应用技术[M]. 北京:北京航空航天大学出版社,2016.
[4] 张伟. 基于PLC的自动配料系统设计[J]. 自动化与仪表,2019,34(5):45-48.
致谢:感谢指导老师及同学在设计和调试过程中给予的帮助。
如若转载,请注明出处:http://www.lovemeiyue.com/product/43.html
更新时间:2026-10-03 19:47:06