台州智造新引擎 IR自动化控制系统赋能表面缺陷检测
在制造业向高端化、智能化转型的浪潮中,产品表面质量控制已成为决定企业竞争力的关键环节。台州作为长三角重要的制造业基地,率先将IR(红外)技术与自动化成套控制系统深度融合,为表面缺陷检测提供了全新的解决方案。本文将带您走进这一创新产品,探讨其技术原理、应用场景及自动化控制系统的开发思路。
一、台州表面缺陷检测需求与挑战
台州的模具、汽配、塑料制品、泵与电机等产业集群,对产品表面质量有着严苛要求。传统人工目视检测存在效率低、漏检率高、标准不统一等问题。尤其对于高反光、曲面、微小划痕等缺陷,人工检测往往力不从心。市场迫切需要一种能够适应高速生产线、稳定可靠的自动化检测手段。
二、IR技术在表面缺陷检测中的独特优势
红外(IR)检测利用物体表面热辐射或主动热激励后的温度场分布差异,能够捕捉可见光无法显现的亚表面缺陷、微小裂纹、脱层及污染。与机器视觉相比,IR技术具有以下特点:
- 非接触、无损检测:不损伤产品,适合成品在线全检。
- 对光照不敏感:可在复杂光照或黑暗环境中稳定工作。
- 可检测内部及近表面缺陷:如裂纹、空洞、材料不均匀等。
- 响应速度快:配合高速红外相机,可实现毫秒级成像。
将IR热像仪与可见光相机融合,结合深度学习算法,可大幅提升缺陷识别准确率。
三、自动化成套控制系统的组成
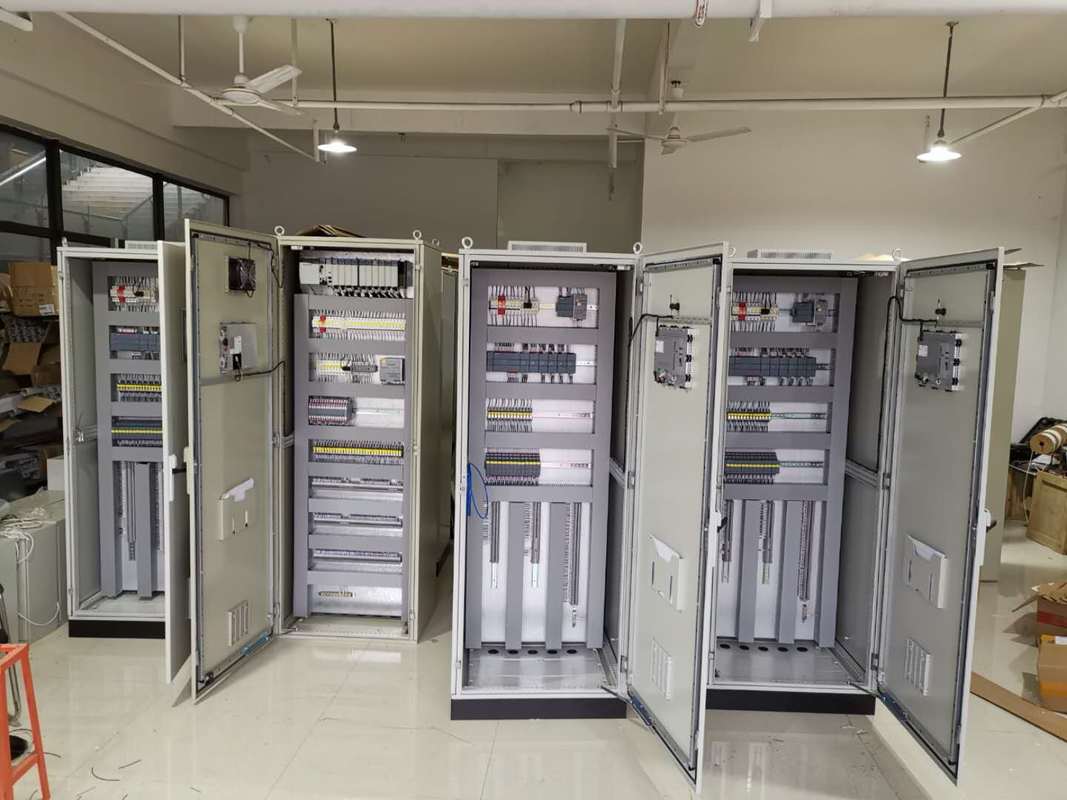
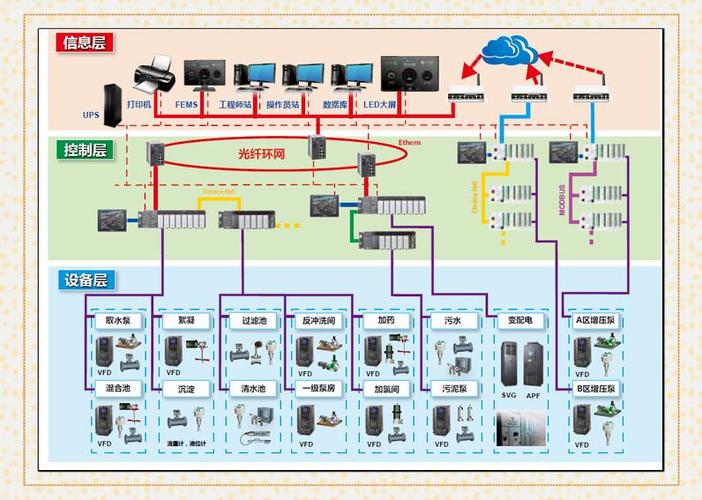
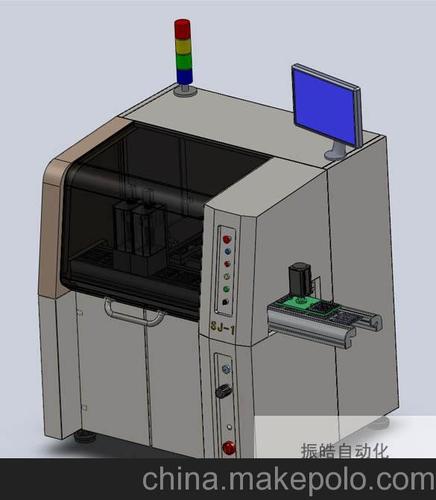
台州表面缺陷检测IR自动化成套控制系统主要由以下模块构成:
- 红外热像采集单元:高分辨率IR相机、主动热激励源(如卤素灯、激光)、同步控制模块。
- 运动执行机构:机械臂、伺服滑台、旋转台或传送带,用于实现产品多角度扫描。
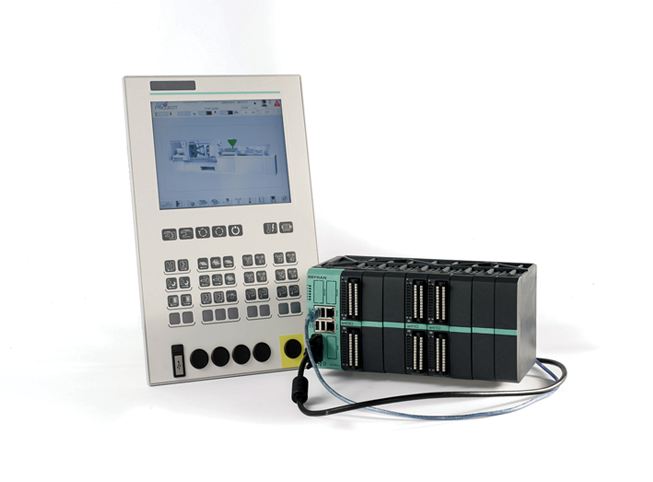
- PLC与运动控制器:负责逻辑控制、节拍规划、IO信号交互。
- 图像处理与AI分析单元:工控机或边缘计算设备,运行缺陷检测算法,输出分类结果。
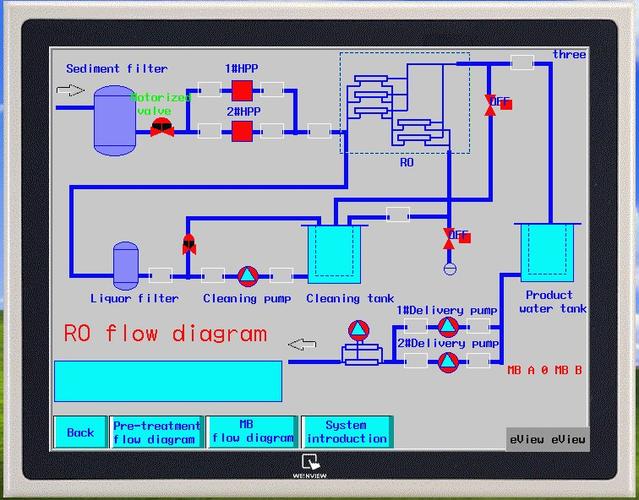
- 人机界面(HMI)与数据管理:显示检测结果、统计报表,支持MES/ERP对接。
- 分拣与剔除机构:气动推杆、机械手等,根据结果自动分离不良品。
四、IR自动化控制系统开发的关键要点
IR检测系统的开发不仅仅是硬件集成,更涉及复杂的控制策略与软件算法。以下是开发中的核心考量:
1. 热激励与采集时序同步
主动IR检测需要在极短时间内完成加热与拍摄,控制器必须精确同步热源触发与相机曝光,避免运动模糊和热扩散干扰。通常采用硬件触发或 EtherCAT 实时总线实现微秒级同步。
2. 多轴运动与路径规划
对于复杂曲面产品,需控制机械臂或五轴平台按预设轨迹扫描,确保热像仪始终垂直于表面且距离恒定。开发中可借助运动控制卡和运动学算法,实现平滑轨迹与动态聚焦。
3. 实时图像处理与缺陷判定
采集到的红外视频流需实时处理:包括非均匀性校正、背景扣除、特征提取,再通过卷积神经网络(CNN)或传统模板匹配进行缺陷分类。控制系统需保证算法在有限时间内完成,并输出分拣信号。
4. 系统集成与通信协议
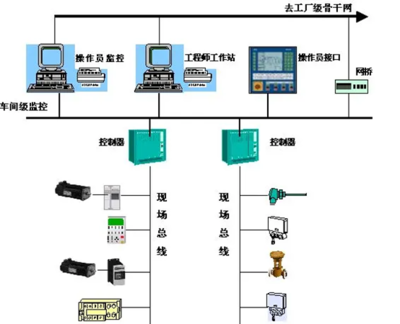
自动化成套系统需要与产线PLC、上位机、数据库交互。常用的通信方式包括Modbus TCP、Profinet、OPC UA等。开发时应预留标准接口,便于后续数字化工厂升级。
5. 人机交互与参数配方
不同产品型号需要不同的热激励参数、采样频率和判定阈值。控制系统应支持配方管理,操作员可快速切换。界面需直观显示热像图、缺陷位置和统计数据。
五、典型应用场景
- 汽配行业:检测刹车片、活塞、密封件表面的裂纹与气泡。
- 塑料与橡胶制品:识别注塑件表面的熔接痕、气孔及脱模缺陷。
- 金属加工件:发现冲压件细微划痕、镀层脱落及焊接质量。
- 光伏与电子:检测硅片隐裂、电池片断栅等。
在这些场景中,IR自动化检测线可替代3-5名质检员,且检测节拍可匹配高速生产线。
六、台州产业环境下的推广价值
台州拥有完备的制造业供应链和活跃的民营经济,中小企业对成本敏感、对提效需求迫切。IR自动化成套控制系统可采用模块化设计,降低初期投入;同时本地化服务团队可快速响应维护。通过政府技改补贴和行业示范,这一技术有望在台州全市推广,助力“台州制造”向“台州智造”跃升。
##
表面缺陷检测是制造业质量管控的最后一道闸门。IR技术与自动化控制系统的结合,为台州乃至全国制造业提供了高精度、高效率的检测利器。随着红外探测器成本下降和AI算法进步,这一系统将更加普惠,成为智能工厂的标配。
产品相册中的每一幅热像图,都是一次对品质的精准承诺。IR自动化控制系统,让缺陷无处遁形。
如若转载,请注明出处:http://www.lovemeiyue.com/product/45.html
更新时间:2026-10-03 04:16:46